
T: +86-757-2339-5985
E: tp@topcod.com .cn
E: tp@topcod.com .cn
No.6, Pai Sha Industrial Road, comunità di Pai Sha, città di Longjiang, distretto di Shunde, città di Foshan, provincia del Guangdong, Cina.
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 28/09/2026 Origine: Sito


La transizione del settore della produzione elettronica verso componenti rispettosi dell'ambiente e privi di alogeni ha modificato radicalmente i requisiti di imballaggio e conservazione. L'eliminazione degli alogeni e dei metalli pesanti soddisfa i rigorosi standard di conformità ambientale e di sicurezza antincendio, prevenendo in particolare il rilascio di gas tossici e corrosivi durante gli eventi termici. Tuttavia, le formulazioni chimiche alternative utilizzate in queste schede indicatrici sono altamente sensibili alle condizioni ambientali. L'archiviazione impropria prima della distribuzione porta a cambiamenti di colore prematuri, falsi positivi e dati di garanzia della qualità compromessi.
Per garantire l'accuratezza i team di monitoraggio dell'umidità per l'elettronica , controllo qualità e catena di fornitura devono implementare protocolli di conservazione e gestione rigorosi e verificabili per le schede indicatrici inutilizzate. Affidarsi a metodi di stoccaggio obsoleti progettati per materiali preesistenti rovina l’inventario e causa problemi di conformità. Questa guida descrive in dettaglio i parametri tecnici di stoccaggio, i rischi di gestione e i requisiti della struttura necessari per mantenere l'efficacia dell'indicatore dal momento del ricevimento fino all'implementazione finale nel reparto di produzione.
Il rigoroso controllo climatico non è negoziabile: le schede prive di alogeni non sigillate richiedono ambienti di conservazione con umidità relativa strettamente controllata (in genere <60% RH) e temperature stabili per prevenire la degradazione chimica prematura.
L'integrità dell'imballaggio originale determina la durata di conservazione: una scheda con indicatore di umidità priva di alogeni si affida interamente al sacchetto con barriera antiumidità (MBB) sigillato in fabbrica e agli essiccanti interni; le guarnizioni compromesse riducono drasticamente la vitalità.
Protocolli di manipolazione Precisione dell'impatto: i microcontaminanti provenienti dalle mani nude (oli, sali) o le particelle industriali disperse nell'aria possono alterare in modo permanente il substrato poroso degli HIC privi di alogeni e senza cobalto, rendendo necessarie procedure rigorose di manipolazione pulita.
Il QA proattivo previene i guasti a valle: la definizione di criteri chiari per l'ispezione, la risigillazione e il controllo degli HIC archiviati impedisce che le carte difettose vengano imballate con componenti elettronici di alto valore.
La definizione di una scheda indicatore funzionale al punto di utilizzo richiede l'osservazione di un contrasto cromatico distinto e un'indicazione accurata della soglia di umidità relativa. I metodi di conservazione legacy falliscono nelle formulazioni più recenti perché la chimica sottostante è completamente cambiata. Gli indicatori tradizionali facevano molto affidamento sul cloruro di cobalto e sui composti a base di alogeni. Questi materiali sono rimasti altamente stabili in diverse condizioni di conservazione, ma hanno comportato gravi rischi per l’ambiente e la salute. Lo spostamento del settore verso alternative a base di rame o coloranti organici affronta direttamente questi rischi.
La rimozione degli alogeni è in linea con i rigorosi mandati di assenza di PVC in tutti i settori produttivi globali. Previene l'emissione di gas tossici e corrosivi durante gli incendi elettrici, proteggendo il personale e le apparecchiature di rete sensibili. L'estrazione di questi alogeni stabilizzanti altera sostanzialmente la natura igroscopica dei punti indicatori. Le nuove formulazioni chimiche reagiscono in modo aggressivo all'ambiente circostante. Assorbono l'umidità a una velocità notevolmente accelerata rispetto alle loro controparti tradizionali.
Questa maggiore vulnerabilità all'umidità ambientale crea una finestra operativa ristretta. Se esposto all'umidità standard del pavimento della fabbrica, a La scheda indicatore di umidità senza alogeni inizia a reagire quasi immediatamente. Il tempo che intercorre tra l'apertura dell'imballaggio sfuso e l'inserimento della carta in un pacco asciutto insieme ai componenti elettronici deve essere rigorosamente ridotto al minimo. L'esposizione prolungata durante questa fase di trasferimento porta a cambiamenti prematuri di colore, rendendo la carta inutilizzabile prima che entri nel contenitore di spedizione.
Oltre all’assorbimento dell’umidità, i substrati moderni sono esposti a gravi rischi di contaminazione chimica. Gli ambienti di produzione contengono spesso zolfo, ammoniaca e vari composti organici volatili (COV) presenti nell'aria. Questi contaminanti presenti nell'aria interagiscono in modo aggressivo con i coloranti privi di alogeni. L'esposizione a COV o zolfo innesca reazioni chimiche irreversibili all'interno dei punti indicatori. Ciò si traduce in letture di colori errati che non riflettono accuratamente il contenuto di umidità della confezione, distruggendo l'affidabilità dell'intero processo di garanzia della qualità.
La contaminazione e il degrado si verificano tipicamente attraverso una sequenza specifica di cedimenti a livello del pavimento:
Gli operatori aprono un sacco barriera contro l'umidità all'esterno di un'area di sosta a secco controllata.
L'umidità ambientale della fabbrica inizia immediatamente a penetrare nel substrato di carta porosa delle carte dello strato superiore.
Lo zolfo presente nell'aria proveniente dalle vicine saldatrici a onda si deposita sui punti indicatori esposti.
Il colorante organico reagisce con lo zolfo, provocando uno spostamento di colore permanente e macchiato che imita una lettura di elevata umidità.
La carta compromessa viene inserita in un pacco asciutto, dove non riesce a ritornare al suo colore secco, innescando un falso errore durante le ispezioni di ricezione a valle.
Per preservare l’accuratezza dell’indicatore è necessario mappare specifici controlli ambientali direttamente sulle vulnerabilità chimiche delle carte. I gestori delle strutture devono stabilire parametri di base rigorosi per qualsiasi area in cui questi componenti vengono conservati prima dell'uso. Non è possibile conservare questi delicati strumenti chimici su uno scaffale di magazzino aperto e aspettarsi che funzionino accuratamente mesi dopo.
Le soglie di temperatura svolgono un ruolo diretto nella conservazione a lungo termine. Le linee guida standard del settore impongono il mantenimento degli ambienti di conservazione tra 20°C e 25°C (da 68°F a 77°F). Deviare da questa banda stretta introduce gravi rischi, in particolare per quanto riguarda il ciclo termico. Le rapide fluttuazioni della temperatura ambiente causano l'espansione e la contrazione dell'aria all'interno dei sacchetti sigillati in fabbrica. Questo ciclo attira microquantità di umidità ambientale attraverso imperfezioni microscopiche nella confezione. Gli improvvisi cali di temperatura provocano la formazione di condensa interna, dove il vapore acqueo intrappolato si trasforma in acqua liquida direttamente sul substrato della carta, rovinando istantaneamente il lotto.
I limiti di umidità relativa sono altrettanto spietati. L'umidità relativa ambientale massima per l'impianto di stoccaggio non deve superare il 60%. La conservazione dei sacchetti sigillati in ambienti con umidità relativa superiore al 60% accelera nel tempo il tasso di trasmissione del vapore acqueo (MVTR) attraverso i materiali di imballaggio. Anche i sacchetti con barriera antiumidità di alta qualità hanno un MVTR misurabile. L'esposizione continua a un'elevata umidità esterna spinge l'umidità attraverso la barriera a una velocità maggiore, esaurendo prematuramente l'essiccante interno e avviando cambiamenti di colore nelle carte archiviate.
La degradazione della luce e dei raggi UV rappresenta un'altra sfida unica per le formulazioni prive di alogeni. Molti coloranti organici utilizzati come alternative ai metalli pesanti mostrano un'elevata sensibilità fotolitica. L'esposizione prolungata alla luce solare diretta o all'intensa illuminazione fluorescente della fabbrica fa sbiadire i punti indicatori. Questo sbiadimento indotto dai raggi UV riduce il contrasto visivo dei punti, rendendoli difficili o impossibili da leggere con precisione durante le ispezioni a valle. Le strutture devono implementare protocolli di stoccaggio al buio, utilizzando contenitori opachi o armadi dedicati a prova di luce per proteggere l'inventario.
Parametro di archiviazione |
Indicatori legacy (cobalto/alogeno) |
Indicatori senza alogeni |
Impatto operativo |
|---|---|---|---|
Intervallo di temperatura |
Da 15°C a 30°C |
da 20°C a 25°C |
Il rigoroso controllo termico previene la condensa interna e la degradazione chimica. |
Limite UR ambientale |
Fino al 70% di umidità relativa |
Rigorosamente <60% di umidità relativa |
Previene la velocità di trasmissione del vapore acqueo (MVTR) accelerata attraverso i sacchetti sigillati. |
Sensibilità UV |
Da basso a moderato |
Alto (degradazione fotolitica) |
Richiede contenitori di stoccaggio opachi o armadietti scuri per evitare lo sbiadimento della tintura. |
Vulnerabilità chimica |
Resistente alla maggior parte dei COV |
Altamente reattivo allo zolfo/ammoniaca |
Deve essere conservato lontano da linee di saldatura attive o aree di sosta chimica. |
Porosità del substrato |
Standard |
Altamente poroso |
Richiede il trasferimento immediato in ambienti asciutti dopo l'apertura per evitare una rapida saturazione. |
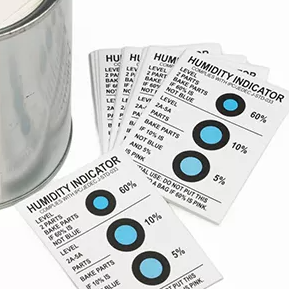
La realtà operativa degli imballaggi elettronici richiede l'utilizzo di barattoli o sacchetti parziali di schede indicatrici. La protezione del resto del lotto richiede un rigoroso controllo procedurale. L'integrità della confezione originale determina la sopravvivenza delle carte non utilizzate. Una singola violazione del protocollo di gestione distrugge un'intera scatola di indicatori.
Il mantenimento dell'integrità del sacchetto con barriera antiumidità (MBB) inizia al bacino di ricezione. Le strutture devono specificare dai propri fornitori borse conformi a JEDEC. Al momento della consegna da parte del fornitore, il personale ricevente deve ispezionare ogni sigillo. Forature, giunture deboli o guarnizioni di vuoto compromesse significano che l'ambiente interno si è equalizzato con l'atmosfera esterna. Segnala immediatamente qualsiasi bagaglio compromesso. Le carte all'interno hanno già iniziato ad assorbire l'umidità.
La gestione dell'essiccante per le confezioni parziali è un punto di fallimento frequente nel reparto di produzione. Quando si apre un sacchetto per recuperare un lotto parziale, le carte rimanenti devono essere richiuse immediatamente. Gli operatori devono seguire una sequenza rigorosa per garantire che l'inventario rimanente sopravviva:
Rimuovere solo il numero esatto di carte necessarie per il ciclo di confezionamento immediato.
Calcolare il volume richiesto di essiccante fresco in base allo spazio vuoto rimanente nell'MBB.
Inserire nel sacchetto un essiccante di elevata purezza e non corrosivo (come l'argilla bentonitica per uso elettronico).
Eliminare l'aria ambiente in eccesso dal sacchetto utilizzando una macchina per sottovuoto.
Applicare un sigillo termico ampio e continuo sull'apertura, assicurandosi che nessuna grinza comprometta la barriera.
L'utilizzo di tipi di essiccante incompatibili è un errore critico. Gli essiccanti di bassa qualità rilasciano tracce di sostanze chimiche o rilasciano particelle di polvere microscopiche che reagiscono con i coloranti privi di alogeni. Durante il processo di richiusura devono essere utilizzati solo essiccanti ad elevata purezza approvati per l'imballaggio di componenti elettronici.
Gli standard di gestione delle camere bianche sono assoluti. Gli operatori non devono mai toccare a HIC senza alogeni, senza cobalto, a mani nude. La pelle umana secerne naturalmente oli, cloruro di sodio (sudore) e aminoacidi. Quando questi microcontaminanti si trasferiscono sul substrato di carta porosa della carta, creano zone idrofobiche o idrofile localizzate. Un'impronta idrofobica impedisce all'umidità ambientale di raggiungere il colorante indicatore, causando un falso negativo. I sali attirano l'umidità in eccesso in un punto specifico, causando un falso positivo. Obbligare l'uso di guanti in nitrile senza polvere o di ditali per camere bianche è l'unico modo per prevenire questo danno permanente da manipolazione.
I team di approvvigionamento si trovano ad affrontare un difficile compromesso tra l’acquisto in grandi quantità a costi unitari inferiori e le rigide limitazioni della durata di conservazione degli indicatori chimici sensibili. Gli ordini eccessivi portano a un inventario scaduto. Gli ordini insufficienti interrompono le linee di produzione. Comprendere il ciclo di vita del degrado bilancia questi fattori.
Le linee guida sulla scadenza del produttore in genere indicano una durata di conservazione compresa tra 12 e 24 mesi. Questa tempistica inizia dalla data di produzione, non dalla data di ricevimento presso la vostra struttura. I ritardi nella catena di approvvigionamento consumano una parte significativa di questa finestra vitale. Variabili come le fluttuazioni della temperatura del magazzino, l'esposizione ad elevata umidità durante il trasporto e la qualità dell'MBB originale riducono i tempi previsti. I team di controllo qualità devono implementare un rigoroso sistema di inventario First-In, First-Out (FIFO) basato sulle date di produzione.
L’identificazione dei falsi positivi richiede una formazione specifica. I team di QA devono distinguere tra un cambiamento di colore temporaneo e reversibile e un degrado chimico permanente. Uno spostamento temporaneo si verifica se una carta viene esposta brevemente all'umidità ambientale durante il processo di trasferimento. Se collocato rapidamente in un ambiente adeguatamente essiccato, il colore ritorna. Se il colore appare macchiato, sbiadito o non ritorna dopo essere stato sigillato con un essiccante attivo, si è verificata una degradazione chimica permanente. Ciò deriva da un'esposizione prolungata o da una contaminazione chimica.
Le limitazioni di cottura e riessiccazione rappresentano un importante allontanamento dalle procedure legacy. Storicamente, gli operatori cuocevano le schede al cloruro di cobalto sature di umidità in un forno per ripristinarle. È necessario applicare avvertenze rigorose e basate sull'evidenza relative a questa pratica per le formulazioni moderne. I substrati privi di alogeni sottoposti ad ambienti ad alto stress si comportano diversamente. I test dimostrano che questi substrati mantengono un contenuto di umidità residua più elevato anche dopo il processo di cottura rispetto a quelli conservati in condizioni di conservazione standard. Questa umidità residua ne altera permanentemente la calibrazione. Cottura a La scheda indicatore di umidità priva di alogeni degrada i coloranti organici e deforma il substrato poroso, rendendo le soglie di umidità del tutto imprecise. Il ripristino termico deve essere esplicitamente vietato nelle procedure operative standard per questi componenti specifici.
Indicatore visivo |
Probabile causa |
Reversibilità |
Azione richiesta |
|---|---|---|---|
Spostamento di colore uniforme in tutti i punti |
Breve esposizione all'umidità ambientale durante il trasferimento. |
Reversibile |
Riporre in un armadietto asciutto o in un MBB sigillato con essiccante fresco per 24 ore. |
Colore macchiato o irregolare su punti specifici |
Contaminazione chimica (COV, zolfo) o oli per impronte digitali. |
Permanente |
Scarta la carta. Esaminare i protocolli relativi ai guanti per camera bianca. |
Tinte piatte sbiadite o sbiadite |
Degradazione fotolitica dovuta all'esposizione alla luce UV. |
Permanente |
Scarta la carta. Spostare lo spazio di archiviazione in contenitori opachi. |
Le macchie non regrediscono dopo 48 ore nell'imballaggio asciutto |
Saturazione prolungata di umidità o danni termici dovuti alla cottura. |
Permanente |
Scarta la carta. Controllare le procedure di sigillatura degli MBB. |
La scalabilità dei protocolli di storage su più linee di produzione attive senza creare colli di bottiglia operativi richiede una pianificazione strategica della struttura. Non ci si può aspettare che gli operatori di linea attraversino lo stabilimento fino a una stanza centralizzata climatizzata ogni volta che hanno bisogno di una singola scheda indicatrice. Il flusso di lavoro deve portare l'ambiente controllato all'operatore.
I requisiti dell'area di sosta temporanea sul pavimento della tecnologia di montaggio superficiale (SMT) devono essere chiaramente definiti. La soluzione più efficace è l'impiego di armadi a secco, noti anche come armadi essiccatori. Questi involucri specializzati mantengono un ambiente interno con un'umidità relativa inferiore al 5% utilizzando rotori essiccanti attivi. Posizionando i contenitori HIC aperti all'interno di questi armadi durante i turni attivi, gli operatori accedono rapidamente alle carte senza esporre l'intero lotto all'umidità ambientale della fabbrica. Il rapido tempo di recupero degli armadi industriali a secco garantisce che l'ambiente interno si stabilizzi rapidamente dopo l'apertura e la chiusura della porta.
Il controllo e la tracciabilità sono direttamente collegati alla conformità generale per la conservazione dell'elettronica. Le strutture devono delineare un quadro per la registrazione dei numeri di lotto, della data e dell'ora esatta in cui un saccone viene aperto e dell'ora in cui viene richiuso. Questa tracciabilità è in linea con i rigorosi standard di settore, come IPC/JEDEC J-STD-033, che regola la gestione dei dispositivi sensibili all'umidità. Se si verifica un guasto sul campo a causa di danni dovuti all'umidità, rintracciare la scheda indicatore specifica fino alle condizioni di conservazione e il registro di gestione isola la causa principale.
I criteri di valutazione dei fornitori devono evolversi insieme a questi cambiamenti chimici. Gli acquirenti dovrebbero selezionare i fornitori in base ai loro standard di spedizione e imballaggio, non solo al prezzo unitario. Valutare se il fornitore include una quantità sufficiente di essiccanti attivi all'interno dell'imballaggio sfuso. Valutare la qualità della tenuta sottovuoto dei loro sacchetti barriera contro l'umidità. Assicurati che forniscano date di produzione chiare e leggibili all'esterno di ogni confezione. L'incapacità di un fornitore di soddisfare questi standard di imballaggio garantisce che le carte arrivino con una durata di conservazione compromessa.
Condurre un controllo immediato di tutte le attuali posizioni di stoccaggio per verificare che i controlli di temperatura e umidità soddisfino le soglie richieste da 20°C a 25°C e <60% di umidità relativa.
Installa armadi industriali a secco direttamente sulle linee di produzione attive per allestire lotti parziali di schede indicatrici durante i turni operativi.
Riscrivere le procedure operative standard (SOP) per vietare esplicitamente la manipolazione a mani nude e la cottura termica delle moderne formulazioni di indicatori.
Implementare un rigoroso sistema di inventario First-In, First-Out (FIFO) basato sulla data di produzione del produttore anziché sulla data di ricezione della struttura.
Rivedere i criteri di valutazione dei fornitori per imporre l'uso di sacchetti barriera contro l'umidità conformi a JEDEC e un'etichettatura chiara della data di produzione su tutte le spedizioni.
R: La durata di conservazione standard varia da 12 a 24 mesi dalla data di produzione. Questo lasso di tempo dipende interamente dal fatto che il sacchetto con barriera antiumidità sigillato in fabbrica rimanga intatto e conservato in un ambiente climatizzato. Una volta aperte, la durata di conservazione si riduce drasticamente a meno che le carte non vengano immediatamente trasferite in un armadietto asciutto o adeguatamente richiuse con un essiccante fresco.
R: No. A differenza delle tradizionali schede al cloruro di cobalto, il ripristino termico danneggia le formulazioni moderne. I supporti sottoposti a calore elevato mantengono un contenuto di umidità residua più elevato dopo la cottura, alterandone permanentemente la calibratura. La cottura degrada i coloranti organici e rovina la precisione delle soglie di umidità, rendendoli pericolosi per il riutilizzo.
R: Le carte non utilizzate nella loro confezione originale sigillata devono essere conservate in ambienti con temperature comprese tra 20°C e 25°C (da 68°F a 77°F). L'umidità relativa ambientale dell'impianto di stoccaggio deve rimanere rigorosamente inferiore al 60% per impedire la trasmissione accelerata del vapore acqueo attraverso l'imballaggio.
R: Cambiamenti prematuri di colore all'interno di una busta sigillata indicano un imballaggio compromesso. Ciò è dovuto a forature microscopiche, giunzioni di vuoto deboli o a un tasso di trasmissione del vapore acqueo (MVTR) accelerato causato dalla conservazione dei sacchetti in ambienti ad elevata umidità. Si verifica anche se l'essiccante interno era insufficiente o esaurito.
R: Maneggiando le carte a mani nude si trasferiscono oli della pelle, sudore e sali sul substrato di carta porosa. Questi microcontaminanti creano zone idrofobiche o idrofile localizzate che alterano in modo permanente il modo in cui la carta assorbe l'umidità. Ciò porta a letture false positive o false negative, distruggendo la precisione del monitoraggio.
R: Sì. Quando si richiudono sacchetti parziali, è necessario utilizzare essiccanti di elevata purezza, non corrosivi e privi di polvere. Sono necessari argilla bentonitica approvata o gel di silice specifici per elettronica. L'utilizzo di essiccanti di bassa qualità rilascia gas reattivi o polvere particellare che interagisce chimicamente con e rovina i coloranti privi di alogeni.


