
T: +86-757-2339-5985
E: tp@topcod.com .cn
E: tp@topcod.com .cn
Nr 6, Pai Sha Industrial Road, społeczność Pai Sha, miasto Longjiang, dystrykt Shunde, miasto Foshan, prowincja Guangdong, Chiny.
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-22 Pochodzenie: Strona


Szkody spowodowane wilgocią działają jak ukryty podatek w globalnych łańcuchach dostaw. Utlenia elementy ciężkich maszyn podczas transportu i powoduje odrzucanie partii farmaceutycznych po dostawie. Reaktywna kontrola wilgoci powoduje nieprzewidywalne wskaźniki awaryjności w całej operacji. Należy zrównoważyć optymalną ochronę przed wilgocią z przepustowością linii pakującej, odpadami materiałowymi i rygorystycznymi normami zgodności. Zoptymalizowana strategia zmniejsza ilość odpadów produkcyjnych nawet o 30 procent, jednocześnie znacznie wydłużając okres przydatności produktu do spożycia. Niniejszy przewodnik przedstawia ustrukturyzowane ramy ewaluacji. Dowiesz się, jak wybrać, obliczyć i zintegrować odpowiednie materiały z fabrycznymi liniami pakującymi. Badamy dopasowanie chemii środka osuszającego do określonych profili transportu, standardowych modeli obliczeniowych i integracji zautomatyzowanego dozowania. Zapewnia to możliwą do sprawdzenia integralność produktu od zakładu do użytkownika końcowego.
Dopasowanie materiału: Wybór pomiędzy krzemionką, gliną lub sitami molekularnymi wymaga dopasowania izotermy adsorpcji środka osuszającego do konkretnego profilu temperatury i wilgotności na trasie wysyłki.
Precyzyjne obliczenia i rozmieszczenie: poleganie na domysłach prowadzi do kosztownego nadmiernego pakowania lub katastrofalnej awarii produktu; obowiązkowe są standardowe formuły oparte na współczynniku przepuszczalności pary wodnej (MVTR) i strategicznym rozmieszczeniu wewnętrznym.
Integracja linii: Zautomatyzowane dozowanie wymaga ścisłej kontroli środowiska na hali produkcyjnej, aby zapobiec przedwczesnemu nasyceniu się środkiem osuszającym przed ostatecznym zgrzaniem opakowania.
Obowiązki dotyczące zgodności: Przestrzeganie określonych norm regulacyjnych (np. MIL-SPEC, IPC/JEDEC, FDA) narzuca nie tylko rodzaj środka osuszającego, ale także wymagane materiały barierowe opakowaniowe i formaty bezpieczne dla użytkownika.
Nie możesz ulepszyć tego, czego nie mierzysz. Ustanowienie solidnej strategii kontroli wilgoci rozpoczyna się od dokładnego audytu aktualnego wskaźnika awaryjności opakowań. Musisz przejść się po hali produkcyjnej i sprawdzić przychodzące przesyłki zwrotne. Przyjrzyj się uważnie przypadkom białej rdzy na ocynkowanych częściach metalowych. Śledź mikrokorozję na złączach lutowanych płytek drukowanych. Dokumentuj aglomerację i zbrylanie się w beczkach ze sproszkowanymi chemikaliami. Te konkretne punkty danych ustanawiają wymierny punkt odniesienia dla poprawy. Bez tych twardych danych wszelkie modyfikacje linii pakującej pozostają jedynie domysłem.
Współczynnik przenikania pary wodnej (MVTR) służy jako podstawowy wskaźnik do wszystkich obliczeń opakowań. MVTR określa dokładną ilość gazu wilgotnego przechodzącego przez określony materiał barierowy w ciągu 24 godzin. Producenci wyrażają tę stawkę w gramach na metr kwadratowy dziennie (g/m²/dzień). Niski MVTR wskazuje na silną barierę dla wilgoci. Musisz zweryfikować MVTR swojej podstawowej folii opakowaniowej, korzystając ze standardowych metod testowania, takich jak ASTM F1249. Standardowa torba z polietylenu o małej gęstości (LDPE) może mieć MVTR wynoszący 4,0 g/m²/dzień, podczas gdy torba z wysokiej jakości folii laminowanej spada do 0,0006 g/m²/dzień. Ta ogromna różnica dokładnie określa, ile wilgoci przeniknie przez barierę w oczekiwanym okresie przydatności do spożycia.
Zmienne związane z transportem i przechowywaniem powodują ogromne wahania wewnętrznej wilgotności względnej (RH). Towary pakowane rzadko podróżują w środowiskach o kontrolowanym klimacie. Kontenery transportowe doświadczają surowego mikroklimatu podczas przemierzania różnych szerokości geograficznych. Gwałtowne spadki temperatury powodują zjawisko zwane deszczem kontenerowym. Standardowy 40-stopowy kontener transportowy mieści około 60 metrów sześciennych powietrza. Przy temperaturze 30°C i wilgotności względnej wynoszącej 80% w powietrzu tym znajduje się ponad litr pary wodnej. Kiedy statek wpływa na zimniejsze wody, stalowe ściany szybko się ochładzają. Uwięzione powietrze osiąga punkt rosy, a na suficie tworzy się kondensacja, która następnie kapie bezpośrednio na kartony. Długotrwałe przechowywanie w porcie dodatkowo pogarsza te warunki. Towary znajdujące się w wilgotnych dokach szybko wchłaniają wilgoć z otoczenia.
Pomiar wydajności po pakowaniu weryfikuje całą strategię. W przesyłkach próbnych należy używać cyfrowych rejestratorów danych. Umieść jeden rejestrator w pobliżu drzwi kontenera, jeden na środku ładunku i jeden bezpośrednio w zamkniętej torbie chroniącej przed wilgocią. Urządzenia te rejestrują poziom temperatury i wilgotności podczas całej podróży, dostarczając empirycznych dowodów na temat warunków środowiskowych. Należy również umieścić karty wskaźników wilgotności (HIC) w opakowaniu końcowym. HIC oferują wizualne potwierdzenie poziomu wilgotności wewnętrznej po przybyciu. Dowodzą, że wybrana strategia kontroli wilgoci aktywnie sprawdza się w terenie. Te twarde dane umożliwiają dostosowanie protokołów pakowania w oparciu o wydajność w świecie rzeczywistym, a nie modele teoretyczne.
Żel krzemionkowy ma wysoce porowatą mikroskopijną strukturę wykonaną z syntetycznego dwutlenku krzemu. Struktura ta tworzy ogromną powierzchnię wewnętrzną do adsorpcji wilgoci. Wykazuje wyjątkową skuteczność w standardowych temperaturach pokojowych. Materiał wychwytuje cząsteczki wody fizycznie poprzez kondensację kapilarną, nie zmieniając swojego kształtu chemicznego. Może pomieścić do 40 procent wilgoci w stosunku do własnej masy. Dzięki temu jest to wysoce stabilna opcja do zastosowań wrażliwych, w których niedopuszczalne jest odgazowywanie chemiczne.
Producenci w dużym stopniu polegają na tym materiale w celu ochrony aktywów o dużej wartości. Zapobiega utlenianiu powierzchni wrażliwych elementów metalowych i chroni płytki drukowane przed mikrokorozją. Utrzymuje ciężki sprzęt w stanie suchym podczas długich przewozów oceanicznych. Materiał pozostaje całkowicie niekorodujący i nie rozpływający się. Nigdy nie zamienia się w ciecz, nawet po całkowitym nasyceniu. Te niezawodne właściwości fizyczne sprawiają, że żel krzemionkowy do maszyn to niekwestionowany standard branżowy w zakresie ochrony kluczowych komponentów.
Jednakże żel krzemionkowy ma specyficzne ograniczenia termiczne. Jego zdolność adsorpcyjna znacznie spada w podwyższonych temperaturach. Kiedy temperatura otoczenia przekracza 38°C, energia kinetyczna uwięzionych cząsteczek wody zaczyna pokonywać wiązania fizyczne utrzymujące je w porach. Materiał może zacząć uwalniać uwięzioną wilgoć z powrotem do środowiska opakowania. Należy dokładnie ocenić oczekiwaną temperaturę transportu. Jeśli trasa wysyłki wiąże się z długotrwałym narażeniem na ekstremalne temperatury, np. na asfalcie na Bliskim Wschodzie, należy rozważyć alternatywne środki osuszające.
Glinka montmorylonitowa stanowi wysoce opłacalne rozwiązanie w zakresie kontroli wilgoci. Występuje naturalnie jako pochodna popiołu wulkanicznego i wymaga minimalnej obróbki chemicznej. Producenci wydobywają, suszą i sortują glinę do celów opakowań. Dzięki temu jest to przyjazna dla środowiska opcja w przypadku operacji na dużą skalę. Glina sprawdza się wyjątkowo dobrze w standardowych zakresach temperatur. Skutecznie pochłania wilgoć w normalnej temperaturze pokojowej i przy umiarkowanym poziomie wilgotności, zatrzymując do 25 procent swojej masy w wodzie.
Materiał ten doskonale nadaje się do zastosowań w opakowaniach wtórnych. Producenci powszechnie używają go do pakowania części przemysłowych w skrzynie i zabezpieczania ogólnych towarów masowych podczas transportu krajowego. Świetnie sprawdza się, gdy nie przewiduje się ekstremalnych wahań temperatury. Te niezawodne cechy wzmacniają użycie gliniasty środek osuszający do kartonów jako niedrogie rozwiązanie masowe dla linii pakujących o dużej objętości.
Należy dokładnie rozważyć kompromisy ekonomiczne. Glina oferuje znacznie niższy koszt jednostkowy w porównaniu do syntetycznych alternatyw. Jednak ogólnie ma niższą całkowitą zdolność adsorpcji na gram. Będziesz potrzebować większej fizycznej objętości glinki, aby uzyskać taką samą ochronę przed wilgocią, jak mniejsza ilość żelu krzemionkowego. Ta zwiększona objętość zwiększa wagę przesyłek i wymaga większej przestrzeni fizycznej wewnątrz opakowania.
Chlorek wapnia zapewnia agresywne właściwości wchłaniania wilgoci. Może wchłonąć do 300 procent wody w stosunku do swojej masy. Producenci używają go przede wszystkim w słupach dużych kontenerów transportowych, aby wyciągać ogromne ilości wilgoci z otoczenia z powietrza. Jednakże chlorek wapnia jest silnie rozpływający się. Po wchłonięciu wilgoci zamienia się w płynną solankę. Producenci mieszają go ze skrobią, tworząc żel, ale nadal należy zarządzać poważnym ryzykiem wycieku cieczy. Jeśli ząb wózka widłowego przebije paczkę, silnie korozyjna słona woda natychmiast zniszczy metalowe elementy.
Sita molekularne zapewniają specjalistyczną kontrolę wilgotności w przypadku ekstremalnych wymagań. Te syntetyczne zeolity charakteryzują się precyzyjnymi, jednolitymi rozmiarami porów krystalicznych, zazwyczaj 3A, 4A lub 13X. Szybko wychwytują cząsteczki wody i utrzymują je bezpiecznie poprzez wiązania chemiczne. Doskonale sprawdzają się w zastosowaniach wymagających redukcji wilgoci do poziomu bliskiego zeru. Producenci wyrobów medycznych wykorzystują je do ochrony sprzętu diagnostycznego. Producenci chemikaliów wykorzystują je do stabilizacji specjalistycznych związków reaktywnych. Działają wyjątkowo dobrze w wysokich temperaturach, w których zawodzą inne materiały, chociaż wiążą się ze znacznie wyższymi kosztami zakupu.
Porównanie materiałów przemysłowych środków osuszających |
||||
Rodzaj materiału |
Optymalny zakres temperatur |
Zdolność adsorpcji (wagowo) |
Podstawowy przypadek zastosowania przemysłowego |
Ograniczenie klucza |
|---|---|---|---|---|
Żel krzemionkowy |
Poniżej 100°F (38°C) |
Do 40% |
Maszyny, elektronika, PCB |
Uwalnia wilgoć przy wysokiej temperaturze |
Glinka montmorylonitowa |
Poniżej 120°F (49°C) |
Do 25% |
Kartony, towary masowe, skrzynie |
Wymaga większej objętości fizycznej |
Chlorek wapnia |
Szeroki zakres |
Do 300% |
Słupy kontenerowe |
Ryzyko wycieku żrącej, ciekłej solanki |
Sita molekularne |
Wysokie temperatury |
Do 22% |
Wyroby medyczne, chemikalia |
Wyższe koszty zakupu materiału |
Dokładne obliczenie ilości wymaga precyzyjnych punktów danych. Przed wykonaniem jakichkolwiek obliczeń należy zebrać pięć zmiennych podstawowych. Najpierw zmierz wewnętrzną objętość zapieczętowanego opakowania. Po drugie, oblicz całkowitą powierzchnię worka zatrzymującego wilgoć w metrach kwadratowych. Po trzecie, określ dokładny MVTR materiału barierowego z arkusza danych technicznych producenta. Po czwarte, określ maksymalny przewidywany czas transportu i przechowywania w miesiącach. Na koniec należy ocenić spodziewane ekstrema klimatyczne na trasie żeglugi.
Należy także uwzględnić higroskopijny materiał sztauerski wewnątrz opakowania. Drewniane palety pochłaniają i uwalniają ogromne ilości wody. Standardowa drewniana paleta waży około 20 kilogramów. Przy typowej zawartości wilgoci wynoszącej 15 procent na tej pojedynczej palecie mieszczą się 3 kilogramy wody. Wkładki kartonowe zatrzymują ukrytą wilgoć. Instrukcje papierowe działają jak gąbki. Materiały te znacząco zmieniają bazowe obciążenie wilgocią. Jeśli zamkniesz drewnianą paletę w foliowym worku barierowym, uwięziona woda wyparuje i zaatakuje Twój produkt. Musisz obliczyć zawartość wilgoci w tych materiałach i dodać ogromne ilości środka osuszającego, aby zneutralizować to wewnętrzne zagrożenie, lub przejść na palety plastikowe.
Aby zapewnić dokładność, profesjonaliści z branży polegają na standardowych modelach obliczeniowych. Specyfikacja wojskowa MIL-P-116 zapewnia rygorystyczny wzór do określania ilości środka osuszającego w oparciu o powierzchnię bariery i masę materiału sztauerskiego. Niemiecka norma DIN 55473 oferuje inną, uznaną na całym świecie metodę obliczeń. Wzory te uwzględniają powierzchnię bariery, MVTR i objętość wewnętrzną. Zapewniają matematyczną pewność strategii kontroli wilgoci, eliminując ryzyko niedostatecznego upakowania.
Normy te obliczają zapotrzebowanie w „jednostkach”, a nie tylko w gramach. Standardowa jednostka reprezentuje określoną zdolność adsorpcji. Określa dokładną ilość środka suszącego potrzebną do wchłonięcia 3 gramów wody przy 20% RH i 6 gramów wody przy 40% RH i temperaturze 25°C. Obliczanie według jednostek standaryzuje proces dla różnych składów chemicznych środka osuszającego. Umożliwia wymianę pakietu żelu krzemionkowego na pakiet glinki przy zachowaniu dokładnie tego samego poziomu ochrony przed wilgocią, pod warunkiem, że oba pakiety mają tę samą liczbę jednostek.
Obliczenie prawidłowej ilości stanowi tylko połowę równania. Strategiczne rozmieszczenie w opakowaniu determinuje rzeczywistą wydajność. Nie można po prostu losowo wrzucić pakietów do pudełka. Pakiety należy rozmieścić równomiernie w przestrzeni wewnętrznej. Zapewnia to równomierną absorpcję wilgoci na całej powierzchni produktu. Złe rozmieszczenie sprawia, że niektóre obszary są podatne na mikrokondensację, co prowadzi do miejscowych plam rdzy na dużych maszynach.
Dynamika wewnętrznego przepływu powietrza odgrywa kluczową rolę w skuteczności środka osuszającego. Materiał musi mieć dostęp do powietrza otoczenia wewnątrz opakowania. Nie zakopuj paczek pod gęstymi warstwami opakowań piankowych i nie przyklejaj ich szczelnie do rogów. Zapewnij odpowiedni wewnętrzny przepływ powietrza wokół każdego pakietu. Ponadto należy unikać bezpośredniego kontaktu fizycznego pomiędzy pakietem a bardzo wrażliwymi elementami z gołego metalu. Bezpośredni kontakt może powodować miejscowe uszkodzenia wynikające z wysychania i zwiększa ryzyko przeniesienia mikroskopijnego pyłu na precyzyjnie obrobione powierzchnie. Aby bezpiecznie zawiesić pakiety w skrzyni, użyj dedykowanych woreczków do zawieszania lub sznurków do wiązania.
Przemysł elektroniczny działa pod ścisłymi wymogami kontroli wilgoci. Norma IPC/JEDEC J-STD-033 określa protokoły obsługi, pakowania i wysyłki urządzeń wrażliwych na wilgoć. Urządzenia do montażu powierzchniowego (SMD) szybko pochłaniają wilgoć z otoczenia na hali produkcyjnej. Podczas procesu lutowania rozpływowego temperatury osiągają 260°C. Jakakolwiek wilgoć uwięziona wewnątrz SMD gwałtownie rozszerza się w parę. Powoduje to pęknięcie elementu, awarię zwaną popcornem, prowadzącą do katastrofalnej awarii płyty.
Zgodność wymaga bardzo specyficznej konfiguracji opakowania. Należy używać wyznaczonych typów środków osuszających zatwierdzonych do zastosowań elektronicznych. Należy sparować te pakiety ze specjalistycznymi kartami wskaźników wilgotności (HIC), które monitorują określone progi wilgotności względnej (np. 5%, 10%, 60%). Cały zespół musi być szczelnie zamknięty w odpowiednich workach barierowych dla wilgoci (MBB). Norma określa dokładne wymagania MVTR dla MBB i określa dokładną liczbę wymaganych jednostek środka osuszającego w oparciu o powierzchnię worka. Nieprzestrzeganie tych protokołów skutkuje natychmiastowym odrzuceniem przesyłki przez producentów elektroniki.
Produkty eksploatacyjne wymagają rygorystycznych wymogów bezpieczeństwa. FDA wymaga, aby wszystkie materiały stosowane w opakowaniach żywności uzyskały status GRAS (ogólnie uznawany za bezpieczny). Należy używać nietoksycznych środków osuszających. Sam materiał opakowaniowy musi zapobiegać zanieczyszczeniu pyłem. Opakowania Tyvek klasy medycznej zapewniają niezbędną odporność na rozdarcie i bezpyłowość wymaganą w zastosowaniach spożywczych i farmaceutycznych, zapewniając, że pył krzemionkowy nie zanieczyszcza produktu eksploatacyjnego.
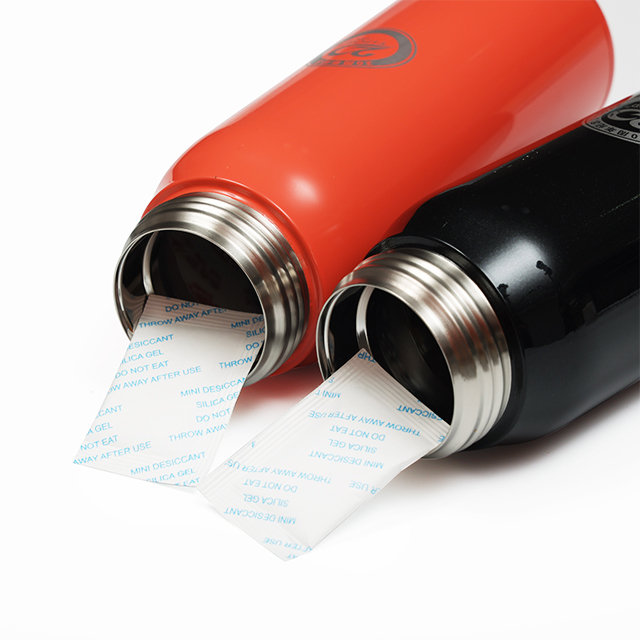
Sektory farmaceutyczny i medtech wykazują ogromną zmianę w kierunku opcji przyjaznych dla użytkownika. Bezpieczeństwo pacjentów napędza te trendy w zakresie opakowań. Producenci preferują obecnie sztywne kanistry wpuszczane zamiast tradycyjnych elastycznych opakowań w przypadku szybkich linii rozlewniczych. Wykorzystują również zintegrowane zamknięcia pochłaniające wilgoć wbudowane bezpośrednio w zakrętkę butelki. Formaty te zapobiegają przypadkowemu spożyciu przez użytkownika końcowego. Utrzymują ścisłą kontrolę wilgotności wrażliwych aktywnych składników farmaceutycznych (API), jednocześnie całkowicie eliminując ryzyko zadławienia.
Logistyka wojskowa wymaga ekstremalnej trwałości. Specyfikacja MIL-D-3464E reguluje użycie środka osuszającego w zastosowaniach obronnych. Norma ta skupia się głównie na trwałości fizycznej, limitach pylenia i protokołach reaktywacji. Pakiety muszą wytrzymywać silne wibracje i upadki, nie pękając. Norma klasyfikuje osuszacze na Typ I (ogólnego zastosowania) i Typ II (niepylący). Sprzęt wojskowy często latami zalega w niekontrolowanych magazynach. System kontroli wilgoci musi działać bezbłędnie po wdrożeniu, co wymaga ścisłego przestrzegania niniejszych norm testowych.
Produkcja na skalę wymaga oceny metod dozowania. Ręczne metody wrzucania danych sprawdzają się w przypadku operacji o małej objętości. Wprowadzają jednak istotny błąd ludzki. Pracownicy zapominają włożyć pakiety. Wstawiają zły rozmiar. Upuszczają paczki na podłogę, podnoszą je i mimo to wkładają, stwarzając poważne ryzyko skażenia. Dozowniki środka osuszającego z ciągłymi paskami całkowicie eliminują te zmienne. Maszyny te wykorzystują silniki krokowe i noże pneumatyczne do cięcia i zrzucania pakietów bezpośrednio z ciągłej szpuli przy dużych prędkościach. Doskonale dopasowują się do możliwości przepustowych nowoczesnych, zautomatyzowanych linii pakujących.
Należy przeanalizować nakłady inwestycyjne (CapEx) na integrację maszyn dozujących. Początkowy koszt wyposażenia wymaga uzasadnienia. Porównaj ten CapEx z długoterminowymi oszczędnościami w pracy. Zautomatyzowane dozowniki zmniejszają zatrudnienie na linii pakującej. Co ważniejsze, drastycznie zmniejszają liczbę błędów ludzkich. Wyeliminowanie niezabezpieczonych serii produktów pozwala zaoszczędzić tysiące dolarów na odrzuconych przesyłkach i pracy związanej z przeróbkami. Zwrot inwestycji w automatyczny sprzęt dozujący zwykle pojawia się w ciągu pierwszego roku działania.
Zautomatyzowana integracja wprowadza krytyczny problem trwałości podłogi. Środki osuszające zaczynają wchłaniać wilgoć z otoczenia w momencie wystawienia ich na działanie powietrza fabrycznego. Jeśli szpula znajduje się w zbiorniku maszyny przez cztery godziny w obiekcie o wilgotności względnej wynoszącej 60%, ulega przedwczesnemu nasyceniu. Zanim pakiet wpadnie do opakowania końcowego, utracił większość swojej zdolności adsorpcyjnej. To sprawia, że cała strategia kontroli wilgoci jest bezużyteczna. Aby zachować integralność pakietów, należy rygorystycznie zarządzać czasem ekspozycji w hali produkcyjnej.
Strategie łagodzące wymagają ścisłej kontroli środowiskowej. W swoich maszynach dozujących należy zainstalować zbiorniki przyjazne dla środowiska. Stosuj przepłukiwanie sprężonym, suchym powietrzem (CDA) lub azotem, aby utrzymać wilgotność środowiska zbiornika na poziomie poniżej pięciu procent. Ustanów ścisłe protokoły postoju szpul ze środkiem osuszającym. Nie otwieraj zapieczętowanych szpul aż do dokładnego momentu integracji. Przechowuj szpule zapasowe w dedykowanych suchych szafkach. Stale monitoruj wilgotność leja za pomocą czujników cyfrowych.
Kalibracja czujnika stwarza kolejne istotne ryzyko wdrożeniowe. Zautomatyzowane linie opierają się na czujnikach optycznych, które wykrywają znak rejestracyjny na ciągłym pasku i uruchamiają nóż pneumatyczny. Przezroczyste pakiety lub nieprawidłowo połączone szpule mylą te czujniki. Maszyna może przeciąć opakowanie na pół, rozsypując granulki środka osuszającego bezpośrednio na produkt. Może również całkowicie pominąć pakiet, co prowadzi do niechronionych serii produktów. Należy skalibrować czujniki optyczne specjalnie dla wybranego materiału opakowania. Przeprowadzaj codzienne kontrole weryfikacyjne czujników, aby zapewnić ciągłą dokładność cięcia.
Ocena materiałów opakowaniowych wyłącznie na podstawie kosztu opakowania stwarza niebezpieczne martwe punkty. Tańszy pakiet często prowadzi do katastrofalnych błędów w dalszej części transmisji. Musisz skupić się na tym, jak prawo Przemysłowy środek osuszający zmniejsza ogólną ilość odpadów produkcyjnych. Właściwa kontrola wilgotności zapobiega degradacji surowca. Zapobiega zepsuciu się gotowego towaru w transporcie. Wdrożenie precyzyjnej strategii może zmniejszyć ogólną ilość odpadów opakowaniowych i produktowych nawet o 30 procent. Redukcja ta bezpośrednio poprawia wydajność produkcji i wskaźniki wydajności.
O powodzeniu strategii pakowania decyduje kilka czynników wpływających na wartość. Podstawowym czynnikiem jest obniżenie stawek za autoryzację zwrotu towaru (RMA). Gdy produkty docierają suche i funkcjonalne, klienci ich nie zwracają. Obniżenie stawki RMA pozwala zaoszczędzić ogromną ilość pracy administracyjnej i związanej z logistyką zwrotów. Ponowna obróbka zardzewiałych części metalowych wymaga chemicznego usuwania zanieczyszczeń, pracy i czasu. Ponadto sprawdzalne protokoły kontroli wilgoci często prowadzą do obniżenia składek ubezpieczeniowych za fracht eksportowy. Ubezpieczyciele uznają zmniejszone ryzyko uszkodzenia ładunku. Stała jakość produktów chroni reputację Twojej marki na wysoce konkurencyjnych rynkach.
Niezawodność łańcucha dostaw decyduje o jakości produkcji. Należy rygorystycznie kontrolować dostawców środków osuszających. Nie oceniaj ich wyłącznie na podstawie czasu dostawy. Musisz sprawdzić ich procesy aktywacji surowców. Upewnij się, że ich zakłady produkcyjne działają pod ścisłą kontrolą klimatu. Poproś o dzienniki temperatur piekarnika aktywacji. Niezawodny dostawca gwarantuje maksymalną zdolność adsorpcji w momencie dostawy. Jeśli Środek pochłaniający wilgoć do opakowań przemysłowych jest dostarczany częściowo nasycony, ponieważ został wysłany w cienkich torebkach foliowych, na czym ucierpi cała Twoja linia. Żądaj certyfikatów zapewnienia jakości i badań zawartości wilgoci dla każdej otrzymanej partii.
Rozpocznij fazę testów pilotażowych, wykorzystując cyfrowe rejestratory danych znajdujące się w przykładowych przesyłkach w celu sprawdzenia poprawności modeli obliczeniowych.
Przeprowadź audyt swoich automatycznych lejów dozujących, aby upewnić się, że oczyszczanie suchym powietrzem utrzymuje wilgotność wewnętrzną poniżej pięciu procent.
Sprawdź specyfikacje MVTR swoich aktualnych torebek barierowych bezpośrednio u swojego dostawcy folii opakowaniowej.
Standaryzuj wymagania dotyczące zamówień, korzystając z metody obliczania jednostek, aby zapewnić spójną ochronę różnych typów materiałów.
Przeprowadź fizyczną kontrolę pieców do aktywacji surowców swojego dostawcy i poproś o certyfikaty testów partii.
Odp.: Zapotrzebowanie oblicza się, mierząc wewnętrzną objętość opakowania i powierzchnię worka zatrzymującego wilgoć. Uwzględniasz współczynnik przenikania pary wodnej (MVTR) bariery, czas transportu i ekstremalne warunki klimatyczne. Standaryzowane formuły, takie jak MIL-P-116, wykorzystują te zmienne do określenia dokładnej liczby potrzebnych jednostek.
Odp.: Żel krzemionkowy to syntetyczny, wysoce porowaty materiał, który zatrzymuje wilgoć do 40 procent swojej masy i pozostaje stabilny w temperaturze pokojowej. Glina to naturalny, niedrogi minerał, który pochłania do 25 procent swojej masy. Żel krzemionkowy zapewnia wyższą wydajność na gram, podczas gdy glinka wymaga większych objętości fizycznych.
Odp.: Umieszczenie wewnętrzne decyduje o równomierności przepływu powietrza i absorpcji. Pakiety muszą być równomiernie rozmieszczone w całym opakowaniu, aby zapobiec miejscowej mikrokondensacji. Wymagają odpowiedniego przepływu powietrza, aby wchłonąć wilgoć z otoczenia. Należy unikać bezpośredniego kontaktu fizycznego z wrażliwymi komponentami, aby zapobiec miejscowemu uszkodzeniu spowodowanemu wysuszeniem lub przeniesieniu kurzu.
Odp.: Czas działania zależy całkowicie od MVTR worka barierowego i klimatu zewnętrznego. Odpowiednio dobrany środek osuszający zawarty w wysokiej jakości torebce barierowej foliowej chroni towar przez kilka lat. Jeśli worek barierowy jest wysoce przepuszczalny lub uszkodzony, środek osuszający nasyca się w ciągu kilku tygodni.
Odp.: Tak, automatyczne maszyny wydające odcinają i upuszczają paczki z ciągłych szpul z dużą prędkością. Wymagają ścisłej kontroli środowiskowej. Należy używać lejów zasypowych czyszczonych suchym powietrzem, aby zapobiec wchłanianiu przez szpule wilgoci z otoczenia fabrycznego, zanim opadną do końcowego opakowania.
Odp.: Jednostka to znormalizowana miara zdolności adsorpcji, a nie miara masy. Jedną jednostkę definiuje się jako dokładną ilość środka osuszającego potrzebną do wchłonięcia 3 gramów wody przy wilgotności względnej 20 procent i 6 gramów wody przy wilgotności względnej 40 procent i temperaturze 25°C.


