
T: +86-757-2339-5985
E: tp@topcod.com .cn
E: tp@topcod.com .cn
No.6, Pai Sha Industrial Road, comunità di Pai Sha, città di Longjiang, distretto di Shunde, città di Foshan, provincia del Guangdong, Cina.
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-11-17 Origine: Sito


Le specifiche del produttore per l'assorbimento dell'umidità evidenziano in genere la capacità massima tra l'80% e il 100% di umidità relativa (RH). Gli ambienti operativi reali spesso richiedono il mantenimento di un'umidità relativa stabile al 40%. Questo rigoroso requisito è visibile nella stampa 3D di drybox AMS (Automatic Material System), nello stoccaggio di componenti elettronici sensibili e nei sistemi HVAC commerciali. Affidarsi a parametri di riferimento di umidità estrema porta a sopravvalutare la durata operativa. Sopravvaluta drasticamente l'efficienza di un essiccante in applicazioni con umidità moderata. Questo errore di calcolo ingegneristico provoca una saturazione prematura e guasti del sistema. Per costruire sistemi affidabili di rimozione dell'umidità, i team di ingegneria e approvvigionamento devono valutare sfere essiccanti basate su cinetiche di adsorbimento specifiche. È necessario valutare la stabilità strutturale e la fattibilità della rigenerazione a una rigorosa linea di base del 40% di umidità relativa.
Definire l’obiettivo operativo è il primo passo nel controllo dell’umidità. Prevenire il degrado dei filamenti delle stampanti 3D richiede una rigorosa gestione ambientale. Inibire la crescita della muffa richiede una bassa umidità costante. La protezione dei circuiti stampati nudi previene la rapida ossidazione. Il successo viene misurato in base alla durata in cui l'essiccante mantiene una bassa pressione di vapore stabile. Si desidera estendere il tempo operativo prima di richiedere un intervento manuale.
Un'umidità ambientale interna del 40% è considerata perfettamente asciutta per la vita in generale. Funziona bene per ambienti di stampa all'aperto. Mantenere un'umidità relativa pari al 40% all'interno di un involucro sigillato presenta una sfida diversa. Combatti costantemente l'ingresso continuo di umidità dovuto alle perdite delle guarnizioni. Combatti anche il degassamento del materiale interno. Questo ambiente dinamico richiede una gestione attiva ed altamente efficiente degli essiccanti. Spesso vediamo involucri che sembrano sigillati ma che presentano comunque microperdite attorno ai pressacavi e alle guarnizioni delle porte. Queste perdite introducono un flusso costante di vapore acqueo. L'essiccante deve lavorare continuamente per assorbire l'umidità in entrata e mantenere l'ambiente interno al target del 40%.
I test standard del settore vengono eseguiti a 25°C e 80% di umidità relativa. Questo ambiente estremo produce affermazioni di marketing impressionanti. Non riesce completamente a prevedere le prestazioni effettive in un ambiente con umidità relativa del 40%. Le isoterme di adsorbimento sono altamente non lineari. Un materiale che assorbe il 40% del suo peso all'80% di umidità relativa potrebbe assorbire solo il 12% al 40% di umidità relativa. Gli ingegneri non sono in grado di estrapolare con precisione i dati di umidità elevata fino a livelli moderati. Quando si progetta un sistema basato sulla capacità dell'80% di umidità relativa, si sottodimensiona il letto essiccante. Ciò porta a frequenti cicli di manutenzione. Inoltre provoca picchi di umidità inaspettati quando il materiale si satura molto prima di quanto calcolato.
Gli scenari industriali e commerciali spesso mirano alla soglia del 40% di umidità relativa. È necessario un essiccante che funzioni in modo efficiente con questi gradienti di umidità moderati. Le applicazioni comuni includono:
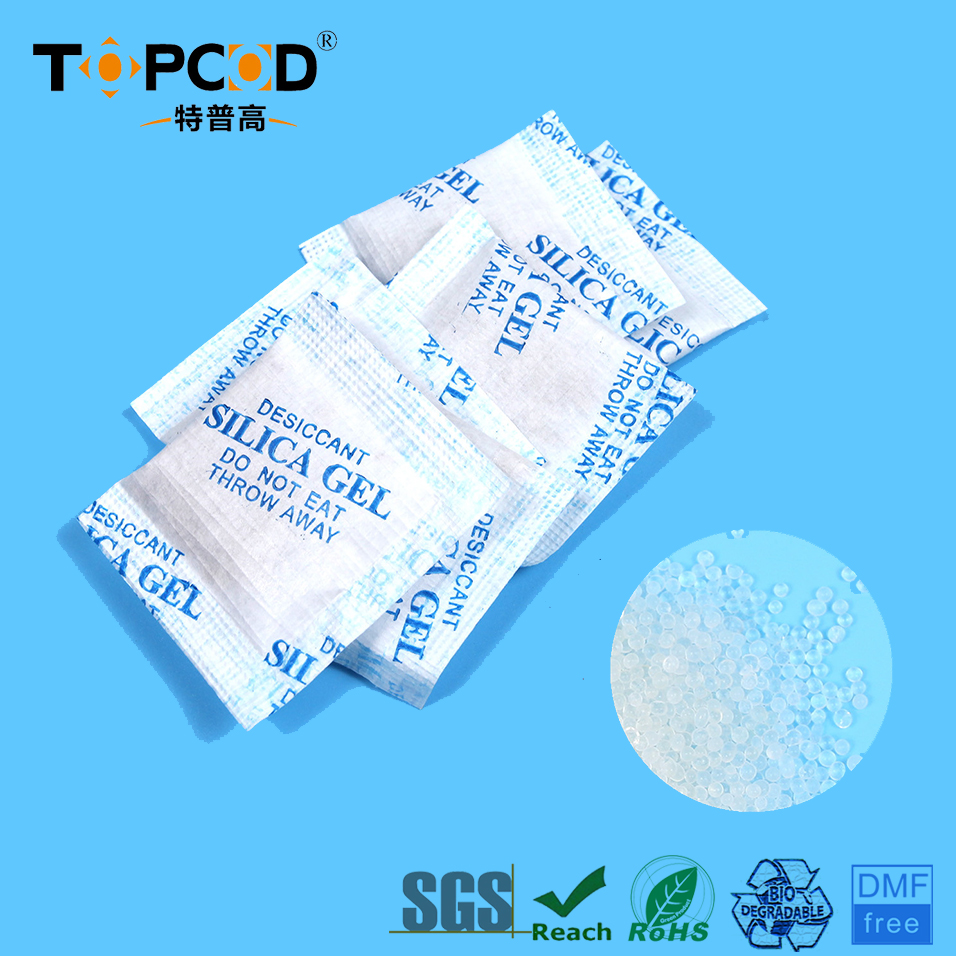
Devi scegliere tra diverse categorie strutturali di perline. Il gel di silice di tipo A presenta pori stretti. Funziona eccezionalmente bene a livelli di umidità da bassi a moderati. Il tipo B presenta pori più larghi. Funziona molto meglio a livelli di umidità elevati prossimi alla saturazione. È inoltre necessario scegliere tra varianti indicatrici e non indicatrici in base ai protocolli di manutenzione.
Sintetizzato dal silicato di sodio, questo materiale forma una struttura interna altamente porosa. La curva di adsorbimento prevista di uno standard L'essiccante in gel di silice cade bruscamente in condizioni di umidità moderata. Al 40% di umidità relativa, aspettatevi percentuali realistiche di aumento di peso tra il 15% e il 20%. Non pianificare programmi di manutenzione attorno ai massimi teorici compresi tra il 35% e il 40%. Affidarsi ai massimi garantisce un fallimento prematuro. La rete dei pori interni agisce come milioni di spugne microscopiche. Le molecole d'acqua si legano alla superficie della silice attraverso l'adsorbimento fisico. Questo processo genera una piccola quantità di calore. In un letto fitto, puoi effettivamente misurare questo aumento di temperatura durante il rapido assorbimento di umidità.
L’industria dell’imballaggio si sta rapidamente allontanando dagli indicatori tossici del cloruro di cobalto (II). Gli essiccanti in gel di silice ad alta efficienza ed ecologici utilizzano composti più sicuri come il cloruro di rame (II) o il viola di metile. Questi gel indicatori senza cobalto offrono un eccellente contrasto visivo. Passano chiaramente dall'arancione al verde o dall'arancione al trasparente man mano che si saturano. Le varianti ad alta porosità bilanciano una rapida velocità di assorbimento con una rigorosa conformità ambientale. Soddisfano facilmente le normative di sicurezza globali per gli imballaggi medici e alimentari sensibili. Gli operatori possono confermare visivamente i livelli di saturazione senza maneggiare materiali pericolosi.
Le proprietà fisiche determinano direttamente i risultati operativi. L'elevata area superficiale aumenta la capacità di umidità totale. Il volume ottimale dei pori determina la velocità di assorbimento dell'umidità. Questi fattori determinano il tempo esatto di saturazione al 40% di umidità relativa. Comprendere questa relazione ti aiuta a selezionare il materiale giusto. Una perla con una superficie enorme ma pori piccoli potrebbe eventualmente trattenere molta acqua. Tuttavia, assorbirà l'acqua troppo lentamente per proteggere un involucro che perde rapidamente. Hai bisogno di una struttura dei pori equilibrata per una cinetica ottimale.
| Categoria essiccante | Struttura dei pori | Intervallo di umidità relativa ottimale | Capacità prevista al 40% di umidità | relativa Campo di applicazione principale |
|---|---|---|---|---|
| Gel di silice di tipo A | Poro stretto (2-3 nm) | 20% - 50% | 18% - 22% | Elettronica, stampa 3D, prodotti farmaceutici |
| Gel di silice di tipo B | Poro largo (7-9 nm) | 50% - 100% | 8% - 12% | Adsorbimento in fase liquida, transito ad alta umidità |
| Indicazione senza cobalto | Poro misto | 30% - 60% | 15% - 20% | Monitoraggio visivo in drybox e imballaggi |
| Setaccio molecolare (tipo 4A) | Cristallino (0,4 nm) | 1% - 30% | 18% - 20% (saturazione rapida) | Essiccazione profonda, Linee frigorifere, Disidratazione gas |
| Allumina attivata | Altamente poroso | 10% - 60% | 12% - 16% | Essiccatori per aria compressa, supporto catalizzatore |
Per ottenere dati accurati è necessario impostare dimensioni di valutazione adeguate. Installa una camera climatica controllata. Puoi anche costruire un microambiente sigillato. Ciò ti consente di testare il Materia prima essiccante in modo accurato. Mantenere la temperatura interna a 25°C costanti. Regolare l'umidità interna esattamente al 40% di umidità relativa utilizzando soluzioni saline sature o un controllo meccanico attivo. Il carbonato di potassio fornisce un ambiente stabile con umidità relativa del 43% se miscelato come impasto saturo. Ciò offre uno standard di calibrazione economico e affidabile per le vostre camere di prova.
Il monitoraggio dell'aumento di massa fornisce la metrica delle prestazioni più affidabile. Seguire un rigido quadro procedurale per garantire l’integrità dei dati. Usiamo questo metodo esatto in laboratorio per verificare i lotti di materiale in entrata.
Il metodo della tazza fornisce eccellenti dati applicativi reali. Monitorare l'umidità relativa interna di una tazza di prova sigillata. Osservare quanto velocemente l'essiccante adsorbente adatto abbatte l'ambiente. Misurare la sua capacità di mantenere stabile nel tempo la bassa pressione di vapore del bersaglio. Questo test imita le condizioni esatte all'interno di una custodia elettronica sigillata o di una drybox per stampante 3D. Metti una quantità nota di acqua all'interno di una membrana permeabile all'interno della tazza. Questo simula un tasso di perdita continuo. Quindi si misura per quanto tempo l'essiccante può mantenere il 40% di umidità relativa rispetto a questo carico di umidità costante. Questo test dinamico rivela le reali prestazioni cinetiche del materiale.
Il valore complessivo dipende dall’analisi di molteplici fattori concorrenti. L'elevata capacità di assorbimento iniziale è eccellente per l'uso a breve termine. Tuttavia, la capacità di sopravvivere a ripetuti cicli termici è più importante per le implementazioni a lungo termine. Le perle devono resistere al riscaldamento rapido senza rompersi. È necessario valutare attentamente questo compromesso. Un materiale economico potrebbe assorbire bene il primo giorno. Probabilmente si trasformerà in polvere dopo tre passaggi nel forno.
Utilizzare parametri basati sull'evidenza per la rigenerazione Perle di gel di silice . La ricarica dell'essiccante per un drybox AMS richiede impostazioni di temperatura specifiche. Metteteli in forno ventilato a una temperatura compresa tra 100°C e 120°C. Cuocerli per 45 minuti a un'ora. Distribuire il materiale in uno strato sottile su una teglia. Un pelo spesso intrappola l'umidità negli strati inferiori. Ciò costringe le perle inferiori a vaporizzare anziché ad asciugarsi. Durate più lunghe rilasciano più umidità intrappolata. Tuttavia, una cottura prolungata aumenta inutilmente il consumo di energia e rischia di causare danni strutturali. Non utilizzare mai un forno a microonde per la rigenerazione. Le microonde riscaldano l’acqua intrappolata troppo rapidamente. Ciò fa sì che le perle esplodano come popcorn, rovinando immediatamente il lotto.
Le perle di gel di silice sono soggette a gravi guasti fisici nel corso di più cicli termici. Polvere e screpolature sono problemi operativi comuni. Ciò si vede frequentemente nei sistemi di rimozione dell'umidità di refrigerazione. Anche i condizionatori sperimentano questo fenomeno dopo ripetute fasi di rigenerazione. Il degrado strutturale crea polvere di particolato fine. Questa polvere influisce sul flusso d'aria del sistema e compromette la pulizia generale. In una stampante 3D AMS, la polvere di silice ricopre il filamento. L'estrusore attira questa polvere abrasiva nell'hotend, causando intasamenti parziali e un'usura accelerata degli ugelli.
Lo shock termico è la causa principale di questo degrado. Il rapido riscaldamento delle perle sature fa bollire l'acqua intrappolata. Il vapore in espansione frattura la delicata struttura interna dei pori. I profili di riscaldamento graduale mitigano significativamente questo rischio. Avviare il forno a 60°C per i primi venti minuti. Aumentare fino a 120°C per il resto del ciclo. Lasciare sempre raffreddare lentamente le perle in un ambiente asciutto per evitare l'immediato riassorbimento dell'umidità. Conservare le perle calde appena sfornate in un barattolo di vetro a chiusura ermetica impedisce loro di estrarre l'umidità dall'aria della stanza mentre si raffreddano.
L’approvvigionamento di materiale di bassa qualità introduce gravi rischi operativi. Dimensioni incoerenti delle perle portano a un flusso d'aria irregolare attraverso i letti essiccanti imballati. L'elevato contenuto di polvere contamina i componenti elettronici sensibili e i sensori ottici. I coloranti falsamente indicati perdono la loro capacità di cambiare colore dopo un solo ciclo termico. Questi rischi di implementazione causano tempi di inattività imprevisti del sistema. Spesso rifiutiamo i lotti che non superano le ispezioni visive di base per rilevare polvere e sfere fratturate.
Il ridimensionamento da un test al banco al 40% di umidità relativa è notoriamente difficile. L’implementazione su vasta scala nei sistemi HVAC introduce nuove variabili complesse. Le linee di confezionamento e le stanze asciutte su larga scala richiedono una gestione massiccia del flusso d'aria. È necessario tenere conto dei carichi dinamici di umidità nelle applicazioni industriali. Un test con una tazza piccola non replica il flusso d’aria ad alta velocità di un deumidificatore commerciale. Nelle grandi ruote essiccanti, il materiale è sottoposto a vibrazioni meccaniche costanti. Inoltre sperimenta un ciclo termico continuo. La resistenza meccanica alla compressione del cordone diventa tanto importante quanto la sua capacità di adsorbimento. Le perle deboli si polverizzano sotto il peso del letto sopra di loro.
Il controllo dei fornitori richiede un'attenzione rigorosa alla documentazione tecnica. Non fare affidamento esclusivamente sulle brochure di marketing. Sono necessari dati concreti per verificare le dichiarazioni di prestazione.
Adottare le seguenti misure per ottimizzare la strategia di controllo dell'umidità:
R: Il gel di silice assorbe fino al 40% del suo peso a livelli di umidità elevati come l'80% di umidità relativa. Al 40% di umidità relativa la capacità funzionale diminuisce notevolmente. Dovresti aspettarti una capacità lavorativa compresa tra il 15% e il 20%. Progettare sistemi attorno a questa capacità inferiore previene la saturazione prematura e garantisce un controllo ambientale stabile.
R: La frequenza di rigenerazione dipende interamente da variabili specifiche dell'applicazione. È necessario considerare il volume totale dell'essiccante utilizzato e il tasso di perdite dell'involucro. Il tasso di ricambio dell'aria determina fortemente la velocità di saturazione. Una drybox sigillata per stampante 3D richiede una rigenerazione meno frequente rispetto a un armadio ventilato attivamente. Monitorare le sfere di indicazione per determinare gli esatti intervalli di manutenzione.
R: L'intervallo ottimale per la ricarica è compreso tra 100°C e 120°C. Cuocere le perle per 45 minuti o un'ora in un forno ben ventilato. Consigliamo vivamente di non utilizzare temperature più elevate. Il calore eccessivo distrugge rapidamente la struttura interna dei pori. Questo shock termico provoca fessurazioni e riduce permanentemente la futura capacità di adsorbimento.
R: Sì, sono molto efficaci. L’industria si è allontanata dal cloruro di cobalto (II) tossico presente nei tradizionali gel blu. Le alternative moderne utilizzano composti più sicuri come il cloruro di rame (II) o il viola metilico. Queste opzioni ecologiche mantengono un'eccellente efficienza di assorbimento dell'umidità. Garantiscono la sicurezza e il rispetto ambientale senza sacrificare le prestazioni cinetiche.
R: Inizia pesando il materiale completamente saturo. Rigenerare le perline utilizzando protocolli forno standard. Pesare il materiale secco rigenerato una volta raffreddato completamente in un contenitore sigillato. Confrontare questo nuovo peso a secco con il peso a secco di riferimento originale. Una perdita significativa della massa secca o della capacità di assorbimento indica che la durata della vita sta finendo.
R: Le perle si rompono a causa del forte shock termico. Se riscaldato troppo rapidamente, il vapore acqueo intrappolato all'interno dei pori si espande rapidamente. La pressione interna frattura la struttura della silice. È necessario utilizzare un riscaldamento graduale per mantenere la stabilità strutturale. Evitare di posizionare le perle fredde e sature direttamente in un forno preriscaldato ad alta temperatura.


