


吸湿に関するメーカーの仕様では、通常、相対湿度 (RH) 80% ~ 100% での最大容量が強調されています。実際の運用環境では、多くの場合、安定した 40% の相対湿度を維持する必要があります。この厳格な要件は、3D プリンティングの AMS (自動マテリアル システム) ドライボックス、精密電子機器の保管場所、および商用 HVAC システムに見られます。極度の湿度のベンチマークに依存すると、動作寿命を過大評価することになります。中湿度の用途における乾燥剤の効率を大幅に過大評価します。このエンジニアリング上の誤算により、早期の飽和とシステム障害が発生します。信頼性の高い水分除去システムを構築するには、エンジニアリング チームと調達チームが評価する必要があります。 特定の吸着速度論に基づいた乾燥剤ビーズ 。厳密な 40% RH ベースラインで構造安定性と再生生存率を評価する必要があります。
運用目標を定義することは、湿気管理の最初のステップです。 3D プリンターのフィラメントの劣化を防ぐには、厳格な環境管理が必要です。カビの成長を抑制するには、一貫した低湿度が必要です。裸のプリント基板を保護することで、急速な酸化を防ぎます。成功は、乾燥剤が安定した低い蒸気圧を維持する期間によって評価されます。手動介入が必要になる前に、動作時間を延長したいと考えています。
室内周囲湿度 40% は、一般的な生活にとって完全に乾燥していると考えられます。屋外の印刷環境でも問題なく動作します。密閉された筐体内で厳密に 40% の相対湿度を維持するには、別の課題が生じます。ガスケットの漏れによる継続的な湿気の侵入と常に戦っています。また、内部物質のガス放出とも闘います。この動的な環境では、積極的かつ高効率の乾燥剤管理が必要です。密閉されているように見えても、ケーブル グランドやドア シールの周囲に微小な漏れが発生しているエンクロージャをよく見かけます。これらの漏れにより、水蒸気の安定した流れが発生します。乾燥剤は、この入ってくる湿気を吸収し、内部環境を目標の 40% に保つために継続的に機能する必要があります。
業界標準のテストは 25°C、相対湿度 80% で行われます。この極端な環境は、印象的なマーケティング主張を生み出します。相対湿度 40% の環境での実際のパフォーマンスを予測することは完全に失敗します。吸着等温線は非常に非線形です。相対湿度 80% で重量の 40% を吸収する材料は、相対湿度 40% では 12% しか吸収しない可能性があります。エンジニアは、高湿度のデータを中レベルまで正確に推定することができません。 80% RH の容量に基づいてシステムを設計すると、乾燥剤ベッドのサイズが小さくなります。これにより、メンテナンス サイクルが頻繁に必要になります。また、材料が計算よりもはるかに早く飽和する場合、予期しない湿度の上昇も引き起こします。
産業および商業シナリオでは、多くの場合、40% RH しきい値がターゲットとなります。このような適度な湿度勾配で効率的に機能する乾燥剤が必要です。一般的なアプリケーションには次のものがあります。
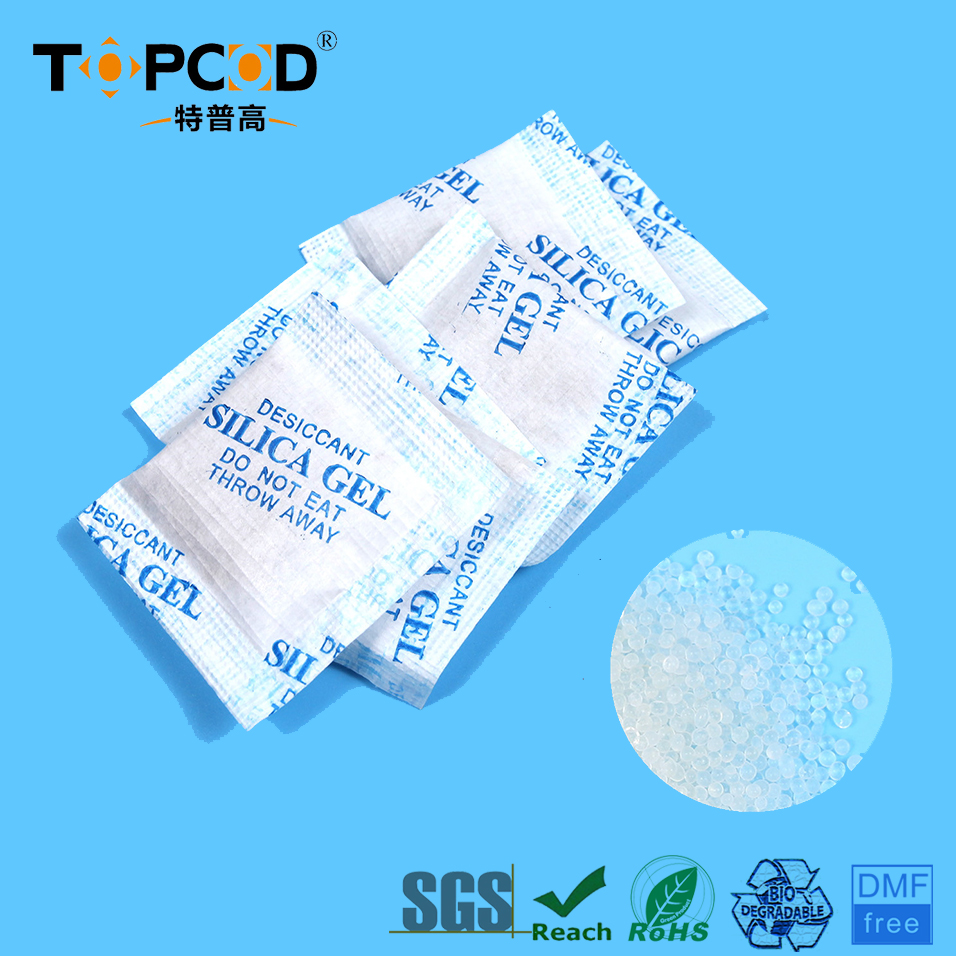
ビーズのさまざまな構造カテゴリの中から選択する必要があります。 A型シリカゲルは細孔が狭いのが特徴です。低湿度から中程度の湿度レベルで非常にうまく機能します。 B型は毛穴が広いのが特徴です。飽和に近い高湿度レベルでは、より優れたパフォーマンスを発揮します。また、メンテナンス プロトコルに基づいて、表示バリアントと非表示バリアントのどちらかを選択する必要があります。
ケイ酸ナトリウムから合成されたこの材料は、高度に多孔質な内部構造を形成します。標準物質の予想される吸着曲線 シリカゲル乾燥剤は、 適度な湿度になると急激に低下します。相対湿度 40% では、現実的な体重増加率は 15% ~ 20% 程度と予想されます。理論上の最大値である 35% ~ 40% を中心にメンテナンス スケジュールを計画しないでください。最大値に依存すると、早期に障害が発生することが保証されます。内部の細孔ネットワークは何百万もの微細なスポンジのように機能します。水分子は物理吸着によってシリカ表面に結合します。このプロセスでは少量の熱が発生します。しっかりと詰まったベッドでは、急速な水分の吸収時のこの温度上昇を実際に測定できます。
包装業界は、有毒な塩化コバルト(II)指示薬から急速に移行しつつあります。 高効率で環境に優しいシリカゲル乾燥剤は、 塩化銅(II)やメチル バイオレットなどのより安全な化合物を利用しています。これらのコバルトフリーの表示ゲルは、優れた視覚的コントラストを提供します。飽和すると、オレンジから緑、またはオレンジから透明にはっきりと変化します。高気孔率のバリアントは、迅速な吸着速度と厳格な環境コンプライアンスのバランスをとります。これらは、デリケートな医療および食品の包装に関する世界的な安全規制を容易に満たします。オペレーターは危険物を扱うことなく、飽和レベルを視覚的に確認できます。
物理的特性は運用結果に直接影響します。表面積が大きいと、総水分容量が増加します。最適な細孔容積が水分の吸収速度を決定します。これらの要因により、40% RH で飽和するまでの正確な時間が決まります。この関係を理解すると、適切な材料を選択するのに役立ちます。表面積は大きいが細孔が小さいビーズは、最終的には大量の水を保持する可能性があります。ただし、水の吸収が遅すぎて、急速に漏れている筐体を保護できません。最適な反応速度を実現するには、バランスの取れた細孔構造が必要です。
| 乾燥剤のカテゴリー | 細孔構造 | 最適相対湿度範囲 | 40% RH での期待容量 | 主な用途分野 |
|---|---|---|---|---|
| タイプAシリカゲル | 狭い細孔 (2-3 nm) | 20% - 50% | 18% - 22% | エレクトロニクス、3D プリンティング、医薬品 |
| タイプBシリカゲル | ワイドポア (7-9 nm) | 50% - 100% | 8%~12% | 液相吸着、高湿輸送 |
| コバルトフリーを示す | 混合気孔 | 30% - 60% | 15% - 20% | ドライボックスおよび梱包内の視覚的モニタリング |
| モレキュラーシーブ(タイプ4A) | 結晶質 (0.4 nm) | 1%~30% | 18% - 20% (高速飽和) | 深乾燥、冷媒ライン、ガス脱水 |
| 活性アルミナ | 高多孔質 | 10% - 60% | 12% - 16% | 圧縮空気ドライヤー、触媒サポート |
正確なデータを得るには、適切な評価次元を設定することが必要です。制御された恒温室を設置します。密閉された微小環境を構築することもできます。これにより、 乾燥剤原料を 正確に供給します。内部温度を一定の 25°C に維持します。飽和食塩水またはアクティブな機械制御を使用して、内部湿度を正確に 40% RH に調整します。炭酸カリウムは、飽和スラリーとして混合すると、安定した 43% RH 環境を提供します。これにより、テストチャンバーに安価で信頼性の高い校正標準が提供されます。
質量の増加を追跡することで、最も信頼性の高いパフォーマンス指標が得られます。厳格な手順フレームワークに従って、データの整合性を確保します。私たちはラボでこの正確な方法を使用して、入荷した材料バッチを検証します。
カップ法は、優れた現実世界のアプリケーション データを提供します。密閉されたテストカップの内部相対湿度を監視します。適切な吸着乾燥剤が環境をいかに早く引き下げるかを観察してください。ターゲットを長期間にわたり安定した低い蒸気圧に維持する能力を測定します。このテストは、密閉された電子機器ケースまたは 3D プリンターのドライボックス内の正確な条件を再現します。カップ内の透過膜の内側に既知の量の水を入れます。これは、連続的なリーク率をシミュレートします。次に、この定常的な湿気負荷に対して乾燥剤が 40% RH をどれくらい維持できるかを測定します。この動的テストにより、材料の真の動的性能が明らかになります。
全体的な価値は、複数の競合する要因の分析によって決まります。初期吸着能力が高く、短期間の使用に優れています。ただし、長期の展開では、繰り返しの熱サイクルに耐えられる能力の方が重要です。ビーズは破損することなく急速加熱に耐える必要があります。このトレードオフを慎重に評価する必要があります。安価な素材であれば、初日からよく吸収される可能性があります。オーブンに3回通せば、粉々になってしまうでしょう。
証拠に基づいたパラメータを再生成に使用する シリカゲルビーズ。 AMS ドライボックスの乾燥剤を再充電するには、特定の温度設定が必要です。 100℃~120℃の換気オーブンに入れます。 45分から1時間焼きます。材料を天板に薄く広げます。厚いパイルが下層の湿気を閉じ込めます。これにより、底部のビーズが乾燥するのではなく蒸気にさらされます。持続時間が長いほど、より多くの閉じ込められた水分が放出されます。ただし、長時間ベーキングするとエネルギー消費が不必要に増加し、構造的損傷の危険性があります。再生には電子レンジは絶対に使用しないでください。電子レンジは閉じ込められた水を急速に加熱します。これにより、ビーズがポップコーンのように爆発し、バッチが即座に台無しになります。
シリカゲルビーズは、複数の熱サイクルを繰り返すと深刻な物理的破壊に直面します。粉塵やひび割れは、運用上の一般的な問題です。これは冷凍水分除去システムでよく見られます。空調ユニットでも、再生フェーズを繰り返すと、この問題が発生します。構造の劣化により、微粒子状の粉塵が発生します。この粉塵はシステムのエアフローに影響を与え、全体的な清浄度を損ないます。 3D プリンター AMS では、シリカダストがフィラメントをコーティングします。押出機はこの研磨ダストをホットエンドに引き込み、部分的な詰まりとノズルの摩耗の加速を引き起こします。
この劣化の主な原因は熱衝撃です。飽和ビーズを急速加熱すると、閉じ込められた水が沸騰します。膨張する蒸気は、繊細な内部細孔構造を破壊します。段階的な加熱プロファイルにより、このリスクが大幅に軽減されます。最初の20分間はオーブンを60℃でスタートします。残りのサイクルでは 120°C まで昇温します。直ちに水分が再吸着されるのを防ぐため、ビーズは常に乾燥した環境でゆっくりと冷却してください。焼きたての熱いビーズを気密性の高いガラス瓶に保管すると、ビーズが冷める間に室内の空気から水分が抜けてしまうのを防ぎます。
低品質の材料を調達すると、重大な運用上の危険が生じます。ビーズのサイズが一貫していない場合、充填された乾燥剤ベッドを通過する空気の流れが不均一になります。粉塵が多く含まれると、敏感な電子機器や光学センサーが汚染されます。誤って表示する染料は、たった 1 回の熱サイクル後に変色能力を失います。これらの実装リスクにより、予期しないシステムのダウンタイムが発生します。粉塵や球の破砕に関する基本的な目視検査に合格しないバッチは、頻繁に拒否されます。
相対湿度 40% でのベンチ テストからのスケーリングは難しいことで知られています。 HVAC システムへの本格的な導入では、複雑な新しい変数が導入されます。包装ラインや大規模なドライルームでは、大規模なエアフロー管理が必要です。産業用途では動的な湿気負荷を考慮する必要があります。小さなカップのテストでは、市販の除湿機の高速気流を再現できません。大型の乾燥剤ホイールでは、材料は一定の機械的振動にさらされます。また、継続的な熱サイクルも発生します。ビーズの機械的破砕強度は、その吸着能力と同じくらい重要になります。弱いビーズは、その上のベッドの重みで粉砕されます。
サプライヤーを精査するには、技術文書に細心の注意を払う必要があります。マーケティングパンフレットだけに頼らないでください。パフォーマンスの主張を検証するにはハードデータが必要です。
湿気制御戦略を最適化するには、次の手順を実行します。
A: シリカゲルは、相対湿度 80% などの高湿度レベルでは、その重量の最大 40% を吸収します。 40% RH では、機能的能力が大幅に低下します。作業能力は 15% ~ 20% であると予想してください。この低い容量を中心にシステムを設計することで、早期の飽和を防ぎ、安定した環境制御を確保します。
A: 再生頻度は特定のアプリケーション変数に完全に依存します。使用する乾燥剤の総量と筐体の漏れ率を考慮する必要があります。空気交換率は飽和速度に大きく影響します。密閉された 3D プリンタ ドライボックスは、積極的に通気されるキャビネットよりも頻繁に再生する必要がありません。ビードの表示を監視して、正確なメンテナンス間隔を決定します。
A: 充電に最適な温度は 100°C ~ 120°C です。ビーズを換気の良いオーブンで 45 分から 1 時間焼きます。より高い温度を使用しないことを強く警告します。過剰な熱は内部の細孔構造を急速に破壊します。この熱衝撃により亀裂が発生し、将来の吸着能力が永久に低下します。
A: はい、非常に効果的です。業界は、従来の青色ゲルに含まれる有毒な塩化コバルト(II)から離れました。最新の代替品では、塩化銅(II)やメチルバイオレットなどのより安全な化合物が使用されています。これらの環境に優しいオプションは、優れた吸湿効率を維持します。運動性能を犠牲にすることなく、安全性と環境コンプライアンスを確保します。
A: 完全に飽和した材料の重量を量ることから始めます。標準のオーブンプロトコルを使用してビーズを再生します。再生乾燥材料が密閉容器内で完全に冷えたら、重量を量ります。この新しい乾燥重量を元のベースライン乾燥重量と比較します。乾燥質量または吸着能力が大幅に低下した場合は、寿命が近づいていることを示します。
A: 激しい熱衝撃によりビードが割れます。加熱が速すぎると、細孔内に閉じ込められた水蒸気が急速に膨張します。内部圧力によりシリカ構造が破壊されます。構造の安定性を維持するには、徐々に加熱する必要があります。冷えた飽和ビーズを予熱した高温オーブンに直接入れないでください。


